قیچی ماشینی چیست و چه کاربردی در صنعت دارد؟
قیچی ماشینی دستگاهی برای جدا کردن ورقهای فلزی از طریق وارد کردن نیروی برشی به قطعه کار است. این ماشین با کمک یک یا چند تیغه، ورق را در امتداد مسیر مشخص قطع میکند و بدون نیاز به حرارت، قطعاتی با ابعاد موردنظر به دست میدهد. از این تجهیزات در کارگاههای فلزکاری، کارخانههای تولید قطعات، صنایع خودروسازی، ساخت تابلوهای فلزی و خطوط تولید استفاده میشود.
تفاوت اصلی این دستگاه با قیچیهای دستی، توانایی انجام برشهای سنگینتر، تکرارشونده و دقیقتر است. نیروی موردنیاز نیز به کمک موتور الکتریکی، سیستم هیدرولیک، سازوکار مکانیکی یا در برخی مدلها هوای فشرده تامین میشود.
در فرآیند برش، دو لبه برنده با فاصلهای کنترلشده نسبت به یکدیگر حرکت میکنند. ورق ابتدا تحت فشار تغییر شکل میدهد، سپس ناحیه برش دچار شکست میشود و قطعه از بخش اصلی جدا خواهد شد. تنظیم درست فاصله تیغهها و زاویه برش نقش مهمی در کاهش پلیسه و جلوگیری از تغییر شکل ورق دارد.
مهمترین کاربردهای قیچی ماشینی
این تجهیزات در بخشهای مختلف تولید و ساخت قطعات فلزی کاربرد دارند:
- تولید صفحات مستطیلی و دایرهای
-
برش نوارهای فلزی با عرض مشخص
-
ایجاد برشهای منحنی و مسیرهای پیچیده
-
برش ورقهای فولادی، آلومینیومی و گالوانیزه
-
آمادهسازی قطعات برای خمکاری و جوشکاری
-
آمادهسازی قطعات موردنیاز صنایع ساختمانی و خودروسازی
نکته قابل توجه این است که همه مدلها برای یک نوع عملیات مناسب نیستند. برای مثال، گیوتین در برش مستقیم ورقهای بزرگ عملکرد خوبی دارد؛ اما برای ایجاد مسیرهای منحنی یا برش داخلی، نیبلر انتخاب کاربردیتری خواهد بود.
انواع قیچی ماشینی کداماند؟
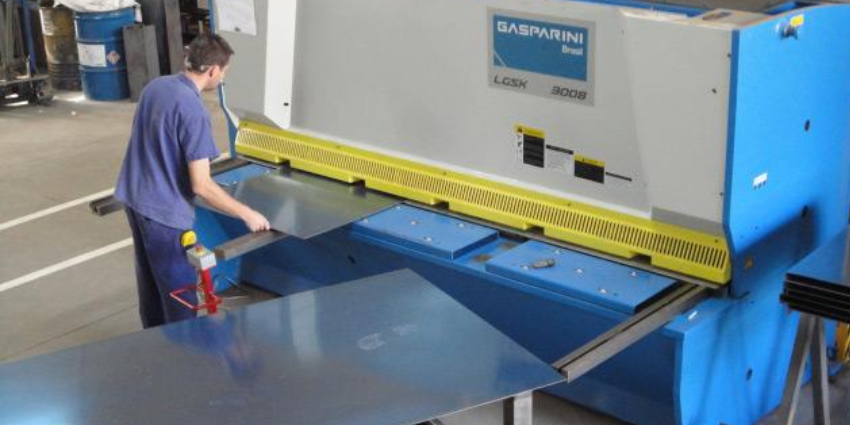
انواع قیچی ماشینی بر اساس ساختمان، نوع تیغه، شیوه تأمین نیرو و شکل برش به گروههای مختلفی تقسیم میشوند. شناخت این دستهبندی کمک میکند دستگاهی متناسب با نوع قطعه، جنس ورق و حجم تولید انتخاب شود.
1. قیچی گیوتین؛ مناسب برش مستقیم و طولانی
قیچی گیوتین یکی از پرکاربردترین تجهیزات برش ورق در کارگاههای صنعتی است. این دستگاه برای جدا کردن قطعات مستطیلی و ایجاد خطوط مستقیم، بهخصوص در ورقهایی با طول زیاد، استفاده میشود.
ساختمان اصلی آن از دو تیغه تشکیل شده است. تیغه پایینی روی میز دستگاه ثابت میماند و تیغه بالایی با حرکت عمودی یا قوسی به سمت آن پایین میآید. معمولا تیغه متحرک با زاویه مشخصی نسبت به تیغه ثابت قرار میگیرد تا عملیات برش بهصورت تدریجی انجام شود.
این شیوه باعث میشود نیروی لازم برای قطع ورق نسبت به حالتی که تمام طول تیغه همزمان درگیر شود، کاهش پیدا کند.
-
برش ورقهای فولادی در طولهای مختلف
-
آمادهسازی صفحات برای خمکاری
-
تولید قطعات مستطیلی
-
تقسیم ورقهای بزرگ به ابعاد کوچکتر
-
برش ورق در خطوط تولید پیوسته
از نظر تأمین نیرو، این دستگاه در مدلهای مکانیکی، هیدرولیکی و در ابعاد کوچکتر به شکل دستی یا پدالی ساخته میشود.
2. قیچی گردبر ماشینی؛ برای برش دایرهای و قوسدار
قیچی گردبر برای برش ورق به شکل دایره، حلقه یا مسیرهای قوسدار مورد استفاده قرار میگیرد. در ساختمان این دستگاه، تیغههای گرد یا دیسکی روی محورهای جداگانه نصب شدهاند و با چرخش همزمان، ورق را قطع میکنند.
در برخی مدلها، دو تیغه به شکل استوانهای و موازی قرار میگیرند و برای برش مستقیم یا تولید نوارهای فلزی کاربرد دارند. در نمونههای دیگر، محور تیغهها زاویهدار است تا امکان برش دایرهای فراهم شود.
در مدلهای مجهز به بازوی تنظیم شعاع، قطعه کار حول یک مرکز مشخص حرکت میکند و دستگاه میتواند دیسکهایی با قطرهای متفاوت تولید کند.
-
قابلیت ایجاد برشهای دایرهای
-
قابلیت برش قوسهای مشخص
-
امکان تولید قطعات حلقوی در مدلهای مناسب
-
مناسب برای تولید قطعات گرد در تیراژ صنعتی
ظرفیت این تجهیزات به قطر تیغه، ساختار دستگاه، جنس ورق و حداکثر ضخامت مجاز وابسته است؛ بنابراین نمیتوان یک عدد ثابت را برای تمام مدلها در نظر گرفت.
3. قیچی نیبلر؛ انتخاب مناسب برای برشهای پیچیده
قیچی نیبلر یا قیچی ارتعاشی، بهجای بریدن ورق با یک حرکت پیوسته تیغه، از ضربههای متوالی سنبه استفاده میکند. سنبه درون قالب حرکت رفتوبرگشتی دارد و در هر ضربه بخش کوچکی از فلز را جدا میکند. تکرار سریع این حرکت، مسیر برش موردنظر را به وجود میآورد.
مهمترین مزیت این روش، امکان حرکت دستگاه در مسیرهای منحنی، گوشهها و طرحهای نامنظم است. به همین دلیل در ساخت قطعاتی که شکل هندسی پیچیده دارند، کاربرد زیادی پیدا میکند.
نیبلرها در مدلهای دستی برقی، رومیزی و ستونی تولید میشوند. مدلهای دستی برای عملیات موضعی و کارگاهی مناسباند؛ درحالیکه نمونههای ستونی و صنعتی برای قطعات بزرگتر و عملیات تکراری به کار میروند.
مهمترین کاربردهای نیبلر:
-
ایجاد بازشوهای داخلی
-
برش گوشهها و زوایای پیچیده
-
ایجاد برشهای منحنی روی ورق
-
ساخت قطعات فلزی با طرح نامنظم
-
برش ورق بدون ایجاد ناحیه متأثر از حرارت
البته این روش مقداری ضایعات به شکل قطعات کوچک فلزی تولید میکند و در مقایسه با گیوتین، لبه برش ممکن است به پرداخت بیشتری نیاز داشته باشد.
تفاوت انواع قیچی ماشینی از نظر عملکرد و کاربرد
|
نوع دستگاه |
شیوه برش |
کاربرد اصلی |
|---|---|---|
|
گیوتین |
حرکت تیغه خطی یا قوسی |
برش مستقیم ورق |
|
گردبر |
چرخش تیغههای دیسکی |
برش دایرهای و قوسدار |
|
نیبلر |
ضربههای متوالی سنبه |
برش منحنی و پیچیده |
این مقایسه نشان میدهد انتخاب دستگاه نباید فقط بر اساس قدرت موتور یا ابعاد ماشین انجام شود. شکل نهایی قطعه و نوع عملیات، در تعیین گزینه مناسب اهمیت بیشتری دارند.
اجزای اصلی قیچی گیوتین
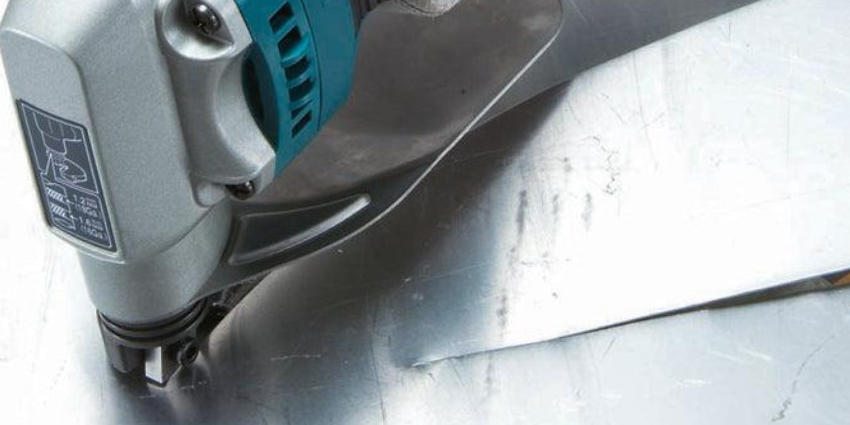
اجزای قیچی گیوتین در مدلهای مکانیکی و هیدرولیکی از نظر ساختار کلی شباهت زیادی دارند؛ اما سیستم انتقال نیرو و حرکت تیغه در آنها متفاوت است. هر قسمت وظیفه مشخصی دارد و عملکرد هماهنگ آنها کیفیت برش و پایداری دستگاه را تعیین میکند.
1. بدنه و میز دستگاه
بدنه، چارچوب اصلی ماشین است و نیروهای واردشده هنگام برش را تحمل میکند. این قسمت معمولا از فولاد ساخته میشود و ممکن است از صفحات فولادی مونتاژشده، قطعات ریختهگریشده یا ترکیبی از این دو تشکیل شده باشد.
میز نیز سطحی است که ورق روی آن قرار میگیرد. استحکام و صافی این قسمت اهمیت زیادی دارد؛ زیرا کوچکترین انحراف در تکیهگاه میتواند موقعیت قطعه را تغییر دهد و دقت برش را کاهش دهد.
2. موتور و سیستم انتقال قدرت
موتور، انرژی موردنیاز دستگاه را تأمین میکند. در مدلهای مکانیکی، این انرژی از طریق چرخدندهها، فلایویل و میللنگ به مجموعه متحرک منتقل میشود.
در نمونههای هیدرولیکی، موتور الکتریکی پمپ را به حرکت درمیآورد و پمپ با ایجاد فشار روغن، سیلندرها را فعال میکند. بنابراین، موتور در این مدلها مستقیما تیغه را حرکت نمیدهد؛ بلکه نیروی لازم را برای عملکرد مدار هیدرولیک فراهم میسازد.
3. کلاچ و ترمز
در گیوتینهای مکانیکی، کلاچ وظیفه اتصال و قطع انتقال حرکت دورانی را بر عهده دارد. با فعال شدن آن، نیروی ذخیرهشده در فلایویل به سازوکار حرکت تیغه منتقل میشود.
ترمز نیز برای متوقف کردن حرکت مجموعه متحرک در موقعیت تعیینشده به کار میرود. هماهنگی درست این دو بخش، به کنترل چرخه کاری و ایمنی دستگاه کمک میکند.
4. نگهدارنده ورق
نگهدارنده یا گیره ورق، قطعه فلزی را پیش از تماس تیغه در موقعیت خود ثابت میکند. این قسمت از جابهجایی، بلند شدن یا لغزش ورق هنگام برش جلوگیری میکند.
در دستگاههای صنعتی، نگهدارندهها ممکن است با فشار هیدرولیک، پنوماتیک یا سازوکار مکانیکی عمل کنند. توزیع مناسب فشار در طول ورق اهمیت زیادی دارد؛ زیرا نگهداشتن نامناسب قطعه میتواند باعث انحراف خط برش شود.
5. تیغههای برش
تیغهها اصلیترین بخش عملیاتی ماشین هستند و اغلب از فولاد ابزار مقاوم در برابر سایش و فشار ساخته میشوند.
کیفیت متالورژیکی، سختی، عملیات حرارتی و دقت سنگزنی آنها بر عملکرد دستگاه تأثیر مستقیم دارد. تیغه کند یا آسیبدیده ممکن است باعث افزایش پلیسه، تغییر شکل لبه ورق و بالا رفتن نیروی موردنیاز برای برش شود.
6. سیستم تنظیم فاصله تیغهها
فاصله میان تیغه بالایی و پایینی که با عنوان Blade Clearance شناخته میشود، یکی از مهمترین تنظیمات دستگاه است.
این فاصله باید متناسب با ضخامت، جنس و استحکام ورق تعیین شود. فاصله نامناسب میتواند کیفیت سطح برش را کاهش دهد، پلیسه ایجاد کند یا به تیغهها فشار اضافی وارد سازد.
نحوه کار قیچی ماشینی چگونه است؟
نحوه کار قیچی ماشینی بر پایه ایجاد نیروی برشی و غلبه بر مقاومت مکانیکی ورق انجام میشود. در گیوتین، تیغه متحرک به سمت تیغه ثابت حرکت میکند و فلز در امتداد خط تماس دو لبه جدا میشود.
برای درک بهتر این فرآیند، باید مراحل انجام برش و تفاوت سازوکار مدلهای مختلف را بررسی کرد.
مراحل برش ورق با قیچی گیوتین
فرآیند معمول برش در این دستگاه شامل مراحل زیر است:
-
آمادهسازی ورق: قطعه از نظر ضخامت، جنس و ابعاد بررسی میشود تا با ظرفیت دستگاه مطابقت داشته باشد.
-
تنظیم موقعیت: ورق روی میز قرار میگیرد و با استفاده از خطکش، گونیا یا گیج پشت دستگاه در محل مناسب تنظیم میشود.
-
ثابت کردن قطعه: نگهدارندهها ورق را محکم میکنند تا هنگام برش جابهجا نشود.
-
فعال شدن محرکه: با فرمان اپراتور، سیستم مکانیکی یا هیدرولیکی حرکت تیغه را آغاز میکند.
-
انجام برش: تیغه متحرک به ورق فشار وارد میکند و با عبور از کنار تیغه ثابت، قطعه را جدا میسازد.
-
بازگشت تیغه: مجموعه متحرک به موقعیت اولیه بازمیگردد و قطعه برشخورده قابل برداشت خواهد بود.
در مدلهای مکانیکی، حرکت دورانی موتور از طریق فلایویل و میللنگ به حرکت رفتوبرگشتی تبدیل میشود. در نمونههای هیدرولیکی، سیلندرها نیروی لازم برای پایین آمدن مجموعه تیغه را تأمین میکنند.
سازوکار برش در قیچی گردبر و نیبلر
در گردبر، تیغههای دیسکی با چرخش در جهت مخالف یکدیگر، ورق را بهتدریج قطع میکنند. قطعه کار با هدایت مناسب از میان تیغهها عبور میکند یا حول مرکز مشخصی حرکت میکند تا شکل دایرهای ایجاد شود.
در نیبلر، سنبه با سرعت زیاد حرکت رفتوبرگشتی دارد و در هر چرخه، بخش کوچکی از ورق را جدا میکند. با هدایت ابزار در مسیر موردنظر، برشهای پیچیده نیز قابل اجرا هستند.
نکته فنی مهم این است که این دو روش، برخلاف گیوتین، برای تولید قطعاتی با هندسه متفاوت و مسیرهای برش متنوع کاربرد بیشتری دارند. برای خرید قیچی الکترومکانیک 2002 کلیک کنید.
تفاوت قیچی گیوتین مکانیکی و هیدرولیکی چیست؟
هر دو مدل برای برش ورق فلزی استفاده میشوند، اما نحوه تولید و انتقال نیروی آنها یکسان نیست. گیوتین مکانیکی از مجموعهای شامل فلایویل، کلاچ و میللنگ بهره میبرد؛ درحالیکه نمونه هیدرولیکی با فشار روغن و حرکت سیلندرها کار میکند.
|
معیار مقایسه |
گیوتین مکانیکی |
گیوتین هیدرولیکی |
|---|---|---|
|
منبع تأمین نیرو |
موتور و فلایویل |
موتور و پمپ هیدرولیک |
|
انتقال حرکت |
کلاچ و میللنگ |
سیلندر هیدرولیک |
|
نحوه حرکت تیغه |
مکانیکی و چرخهای |
کنترلشده با فشار روغن |
|
کنترل حرکت |
وابسته به سازوکار مکانیکی |
قابلیت کنترل مناسبتر |
|
کاربرد متداول |
عملیات تکراری و سریع |
برش صنعتی و ورقهای سنگین |
|
نگهداری |
بررسی کلاچ، ترمز و قطعات متحرک |
بررسی روغن، پمپ، شیرها و سیلندرها |
کدام مدل انتخاب بهتری است؟
مدل مکانیکی برای برخی خطوط تولید با چرخههای تکراری و سرعت بالا مناسب است. در مقابل، نمونه هیدرولیکی به دلیل قابلیت کنترل فشار و حرکت، در بسیاری از کاربردهای صنعتی انعطاف بیشتری دارد.
البته کیفیت نهایی برش فقط به نوع محرکه وابسته نیست. وضعیت تیغه، تنظیم فاصله برش، استحکام بدنه و سیستم نگهدارنده نیز در نتیجه نهایی نقش دارند.
این مقاله را از دست ندهید: زاویه قیچی چه نقشی دارد؟ راز یک برش تمیز در ورقکاری
چه عواملی بر کیفیت برش با قیچی ماشینی تاثیر میگذارند؟
کیفیت خروجی به هماهنگی چند عامل فنی وابسته است. حتی دستگاهی با توان بالا نیز در صورت تنظیم نامناسب، ممکن است لبههایی ناهموار و دارای پلیسه تولید کند.
مهمترین عوامل عبارتاند از:
-
ضخامت ورق: با افزایش ضخامت، نیروی بیشتری برای جدا کردن قطعه نیاز است.
-
جنس فلز: فولاد، آلومینیوم، مس و استیل رفتار مکانیکی متفاوتی هنگام برش دارند.
-
فاصله تیغهها: تنظیم نادرست آن موجب افزایش پلیسه یا تغییر شکل لبه میشود.
-
زاویه تیغه: زاویه مناسب میتواند نیروی لازم برای برش را کاهش دهد.
-
تیزی ابزار: لبههای فرسوده، سطح برش را نامطلوب میکنند.
-
ثابت بودن قطعه: حرکت ورق هنگام عملیات باعث کاهش دقت ابعادی میشود.
-
سرعت دستگاه: سرعت نامتناسب با جنس و ضخامت قطعه میتواند بر کیفیت و پایداری فرآیند اثر بگذارد.
چرا تنظیم فاصله تیغهها اهمیت دارد؟
فاصله بیش از اندازه میان دو تیغه میتواند شکست نامنظم و پلیسه بیشتری ایجاد کند. از طرف دیگر، فاصله بسیار کم نیز ممکن است نیروی برش را افزایش دهد و باعث فشار غیرضروری به لبههای برنده شود.
به همین دلیل، تنظیم این مقدار باید بر اساس جدول فنی دستگاه و مشخصات ماده انجام شود؛ نه با یک عدد ثابت برای تمام ورقها.
نکات ایمنی و نگهداری قیچیهای ماشینی
قیچیهای صنعتی به دلیل نیروی زیاد و وجود قطعات متحرک، در صورت استفاده نادرست میتوانند آسیبهای جدی ایجاد کنند. ناحیه تیغه و گیره نگهدارنده از مهمترین نقاط خطر هستند. برای کاهش احتمال حادثه، رعایت موارد زیر ضروری است:
-
پیش از شروع کار، حفاظها و تجهیزات ایمنی را بررسی کنید.
-
هرگز دست خود را وارد محدوده تیغه و نگهدارنده نکنید.
-
از ابزار مناسب برای جابهجایی قطعات کوچک استفاده کنید.
-
ورقهای بزرگ را با تکیهگاه مناسب و تجهیزات جابهجایی حمل کنید.
-
هنگام کار از عینک ایمنی، کفش مناسب و دستکش مقاوم در برابر بریدگی برای جابهجایی ورق استفاده کنید.
-
پیش از تعمیر یا تعویض تیغه، دستگاه را از منابع انرژی جدا و ایمنسازی کنید.
-
وضعیت تیغهها، سیستم انتقال نیرو و مدار هیدرولیک را بهصورت دورهای بررسی کنید.
دستکش محافظ برای جابهجایی ورقهای تیز ضروری است؛ اما نباید آن را جایگزین حفاظ ماشین کرد یا هنگام کار با قسمتهای چرخان و نقاط گیرانداز، بدون توجه به دستورالعمل ایمنی دستگاه به کار برد.
نگهداری صحیح نیز شامل تیزکاری تخصصی تیغهها، روانکاری قطعات متحرک، بررسی نشتی روغن و کنترل عملکرد ترمز و سیستم توقف اضطراری است. هرگونه تعمیر باید توسط فرد آموزشدیده انجام شود. برای خرید دستگاه برش لیزر F-3015-3000 w کلیک کنید.
هنگام خرید قیچی ماشینی به چه نکاتی توجه کنیم؟
انتخاب دستگاه مناسب باید بر اساس نیاز واقعی کارگاه و مشخصات قطعاتی انجام شود که قرار است برش بخورند. خرید مدلی با ظرفیت بالاتر از نیاز، همیشه به معنای انتخاب اقتصادیتر نیست؛ همانطور که دستگاه ضعیفتر از ظرفیت موردنیاز میتواند باعث افت کیفیت و افزایش استهلاک شود. پیش از خرید، این موارد را بررسی کنید:
-
حداکثر ضخامت برش: دستگاه باید توانایی برش ضخیمترین ورق مورد استفاده را داشته باشد.
-
طول برش: طول میز و تیغه باید با ابعاد قطعات هماهنگ باشد.
-
نوع عملیات: برای خطوط مستقیم، گیوتین و برای مسیرهای پیچیده، نیبلر گزینه مناسبتری است.
-
جنس قطعه کار: ظرفیت برش برای فولاد نرم با استیل یا آلیاژهای سخت یکسان نیست.
-
دقت موردنیاز: کیفیت لبه، تلرانس ابعادی و میزان پلیسه باید در انتخاب لحاظ شوند.
-
هزینه نگهداری: دسترسی به تیغه، قطعات مصرفی و خدمات تعمیر اهمیت دارد.
-
تجهیزات ایمنی: وجود حفاظ، توقف اضطراری و سیستم نگهدارنده مطمئن ضروری است.
در نهایت، بهتر است پیش از خرید، نمونهای از ورق موردنظر را با دستگاه آزمایش کنید تا کیفیت خروجی و توان واقعی آن مشخص شود.
سخن پایانی
قیچی ماشینی یکی از تجهیزات مهم در برش ورقهای فلزی است که با ایجاد نیروی برشی، امکان تولید قطعات با ابعاد و شکلهای مختلف را فراهم میکند. شناخت تفاوت گیوتین، گردبر، نیبلر و مدلهای یونیورسال، نخستین قدم برای انتخاب درست این تجهیزات است.
نکته مهم این است که ظرفیت برش، جنس ورق، فاصله تیغهها و نوع محرکه باید در کنار یکدیگر بررسی شوند؛ زیرا هرکدام میتوانند بر کیفیت محصول نهایی اثر بگذارند. برای خرید خم کن هیدرولیک Panbrake 4003 کلیک کنید.
سوالات متداول
قیچی ماشینی چه تفاوتی با قیچی دستی دارد؟
قیچی ماشینی با نیروی موتور، فشار هیدرولیک یا سازوکار مکانیکی کار میکند و برای برشهای سنگین، طولانی و تکراری مناسب است. مدل دستی بیشتر برای ورقهای نازک و عملیات محدود کاربرد دارد.
کدام نوع قیچی ماشینی برای برش منحنی مناسب است؟
نیبلر برای برش مسیرهای منحنی، گوشهها و طرحهای پیچیده انتخاب مناسبی است. قیچی گردبر نیز برای تولید قطعات دایرهای و قوسدار کاربرد دارد.
وظیفه نگهدارنده ورق در گیوتین چیست؟
این قطعه ورق را هنگام برش ثابت نگه میدارد و مانع لغزش یا بلند شدن آن میشود. عملکرد صحیح نگهدارنده در دقت ابعادی و کیفیت لبه برش تاثیر زیادی دارد.
تفاوت گیوتین مکانیکی و هیدرولیکی در چیست؟
مدل مکانیکی با فلایویل، کلاچ و میللنگ کار میکند؛ اما مدل هیدرولیکی از فشار روغن برای حرکت تیغه بهره میبرد. تفاوت اصلی آنها در نحوه تولید و انتقال نیرو است.
چرا لبه ورق پس از برش پلیسه ایجاد میکند؟
کندی تیغه، تنظیم نامناسب فاصله میان دو لبه برنده، جنس ورق و شرایط برش میتوانند باعث ایجاد پلیسه شوند. بررسی تیغه و تنظیم فاصله آن باید توسط فرد متخصص انجام شود.
آیا با قیچی ماشینی میتوان ورق استیل را برش داد؟
بله، بسیاری از مدلها قابلیت برش استیل را دارند؛ اما ظرفیت آنها به ضخامت، گرید و استحکام ورق وابسته است. باید مشخصات فنی دستگاه برای همان جنس بررسی شود.
منبع: